В действующей сметной базе нормы расхода отрезных кругов нет. Проверяется это за минуту. Норма ГЭСН 09-05-006-01 «Резка стального профилированного настила» считает на 1 м реза только труд 0,34 чел.-ч и 1,116 кВт-ч электроэнергии — круга в ресурсной части не значится.
Значит, количество считают от объёма реза и защищают собственным расчётом. Ориентир по порядку величины: круг 230 мм проходит около 11 метров реза по листу 3 мм или около 90 резов уголка 40×40. Числа взяты из ВСН 434-88 — отменённых ведомственных норм, единственного документа, где расход отрезных кругов посчитан прямо.
Дальше — откуда берутся эти числа, как из них собрать позицию заявки и что делает с расходом сама работа на объекте. И главное: в прежней редакции базы круг в норме был, и заказчик об этом может знать.
Коротко. В сметной базе нормы на отрезной круг нет: в норме на резку сидят труд и электроэнергия, а материал — нет. Считают от объёма реза, причём единица — не метр, а метр с толщиной металла: тот же круг проходит 11 м листа 3 мм и 7 м листа 5 мм. Ориентир берут по таблицам ВСН 434-88 — отменённых, но единственных с прямым расчётом, — калибруют замером на своём объекте, порядок списания закрепляют в учётной политике.
Почему на объекте режут кругом, а не пилой и не резаком
Резать чёрный металл на площадке можно четырьмя способами, и выбор между ними — не вопрос привычки. Ножовка и электролобзик берут тонкий профиль, но на уголке 50×50 рез уходит в минуты вместо секунд, а на серии из сотни деталей это уже смена. Газовый резак быстрый, но оставляет широкий рез с оплавленной кромкой и зоной термического влияния: под сварку и под окраску такой рез надо зачищать, а тонкий лист и нержавейку он просто ведёт. Отрезной станок даёт самый точный и самый дешёвый рез в пересчёте на деталь — но он стоит на месте, а конструкция на объекте чаще всего уже смонтирована.
Остаётся угловая шлифмашина, она же болгарка, с абразивным кругом: она приходит к металлу сама, режет узко и холодно относительно резака, кромку под сварку почти не требует править. Платят за это расходником — круг срабатывается и уходит в списание, а сам он на объекте не восстанавливается.
Отсюда же ответ, почему снабженец не закрывает вопрос одной коробкой. Диаметр круга задаёт максимальную глубину реза: то, что легко режет 230-й, физически недоступно 115-му. Толщина круга задаёт скорость и ресурс, и она же определяет, разрешён ли круг по нержавейке. Посадочный диаметр решает, встанет ли круг на инструмент, который стоит в вагончике. Три независимых параметра — и коробка, закрытая по одному из них, промахивается по двум другим.
Где на отрезных кругах теряют
Отрезной круг стоит десятки рублей, и именно поэтому на нём теряют системно: позиция слишком мелкая, чтобы её считали всерьёз, и слишком частая, чтобы ошибка осталась незаметной. Шесть типовых потерь — разбор каждой ниже по тексту, здесь только сам список.
- Берут круг потолще «чтобы дольше жил» — и на нержавейке выходят за паспортное назначение круга, а не просто теряют скорость.
- Заказывают «диск побольше», 355 или 400 мм, под УШМ — у них посадочный 25,4 и 32 мм, на угловую шлифмашину они не встают физически.
- Давят на инструмент, чтобы шло быстрее, — ресурс круга от этого падает, а не растёт.
- Держат круги в бытовке без отопления — бакелитовая связка набирает влагу, и круг теряет и ресурс, и прочность.
- Закладывают расход одной строкой «на глазок» — и заказчик снимает её первой, потому что обосновать нечем.
- Считают расход в метрах реза, не глядя на толщину металла — и промахиваются почти вдвое на одном и том же метраже.
Первые четыре пункта стоят денег на объекте, последние два — в смете. Жанр разбора тот же, что и в материале о том, как считать проходки в смете: сначала находим, чем норма подкреплена, и только потом пишем цифру.
Толщина, диаметр и инструмент: что под что берут
| Толщина круга | Что режут | Типовой диаметр | На каком инструменте |
|---|---|---|---|
| 1,0–1,2 мм | Тонкий лист, профильная труба, тонкостенный профиль, нержавейка | 115, 125 мм | Компактная УШМ, посадочный 22,2 мм |
| 1,6 мм | Универсальный рез: профиль, труба, полоса; нержавейка допускается | 125, 230 мм | УШМ, посадочный 22,2 мм |
| 2,0 мм | Уголок, полоса, толстостенная труба; только чёрный металл | 180, 230 мм | Средняя и большая УШМ, посадочный 22,2 мм |
| 2,5 мм | Арматура, толстый профиль, тяжёлый рез; только чёрный металл | 125, 230 мм | УШМ, посадочный 22,2 мм |
| 3,5–4,0 мм | Крупный прокат, двутавр, швеллер, серийная резка в размер | 355, 400 мм | Отрезной станок, посадочный 25,4 и 32 мм |
Деление по толщине не условное: у Лужского абразивного завода круги до 1,8 мм включительно маркированы «металл + нержавейка», а от 2,0 мм — только «металл». Толщина в этой таблице определяет не долговечность, а перечень материалов, на которые круг рассчитан.
Сколько отрезных кругов закладывать на объём работ
Считать начинают не с круга, а с того, что норма на резку в сметной базе всё-таки есть — просто она про другое. ГЭСН 09-05-006-01 нормирует резку стального профилированного настила с измерителем 1 м реза: 0,34 чел.-ч труда по среднему разряду 3,4 и 1,116 кВт-ч электроэнергии. Работа нормирована, электричество нормировано, круг — нет.
Дело при этом не в том, что база вообще не нормирует расходники. Нормирует, и довольно подробно. Больше того — шлифовальные круги в ней есть, а отрезных нет. В норме ГЭСН 09-02-024-01 на монтаж металлоконструкций средств доступа в ресурсной части поштучно стоят «Круг шлифовальный прямого профиля 150×20×32 мм — 0,38 шт» и «Круг шлифовальный прямого профиля 180×10×22 мм — 1,89 шт», а рядом с ними дисковая щётка для УШМ. В классификаторе это соседняя группа: шлифовальные круги — 01.7.17.07, отрезные — 01.7.17.06. Соседняя полка нормирована, наша — нет. Сварка в том же сборнике тоже нормирована вместе с материалом: в норме 09-05-002-01 электроды заложены килограммами, 42 кг на 10 т каркасов.
Раньше круг в норме был: 0,51 шт на метр реза
Это тот аргумент, которым строку снимают, и знать его нужно заранее. В прежней редакции базы — ГЭСН-2001-09, утверждённой Госстроем, — та же самая таблица 9-05-006 содержала отрезной круг прямо в ресурсной части: «101-9426 Круг отрезной — 0,51 шт» на 1 м реза, а в машинах стояло «Машины шлифовальные угловые — 0,31 маш.-ч».
Сравните две редакции одной нормы. Труд не изменился совсем — те же 0,34 чел.-ч. А из ресурсной части исчезли сразу и круг, и сама угловая шлифмашина, вместо которых появились киловатт-часы. То есть ресурс не «забыли учесть» — его убрали при переходе к новой базе, оставив трудозатраты нетронутыми.
Что с этим делать на практике. Если заказчик или проверяющий работает в территориальных расценках, построенных на ГЭСН-2001, он скажет: «круг у вас уже в норме, 0,51 шт на метр» — и по своей базе будет прав. Спорить тут не с чем, надо просто свериться, в какой базе считается смета. В ФСНБ-2022 круга в норме нет, и тогда работает всё, что написано ниже. В старой базе он есть, и тогда закладывать его отдельной строкой действительно означает задвоить ресурс. Один вопрос про редакцию базы снимает весь спор.
Это и разводит эту статью с соседней: там норма есть, здесь её нет. При алмазном сверлении по ГЭСН 46-03-001 сверло сидит прямо в ресурсной части — 2,52 шт на 100 отверстий Ø20 в обычном железобетоне, а в густоармированном по 46-03-004 — 15 шт (полная сетка по диаметрам — в разборе расхода алмазных коронок в смете). У отрезного круга такой строки не существует ни в одной норме, и подставлять вместо неё расценку на сверление нельзя.
ГОСТ на круг есть — но это не норма расхода
Частая путаница, из-за которой спор уходит не туда: на отрезные круги действительно есть действующий ГОСТ, и из этого делают вывод, что норма расхода где-то тоже есть. Это разные вещи. ГОСТ Р 57978-2017 «Круги отрезные. Технические условия» введён приказом Росстандарта от 22.11.2017 № 1799-ст с 1 января 2019 года взамен ГОСТ 21963-2002, который с этой даты не действует.
Стандарт описывает сам круг: типы, связки, размеры, звуковые индексы, маркировку и условия хранения. Это технические условия на изделие — сколько кругов уйдёт на объём работ, в нём не написано и написано быть не может. Ссылаться на ГОСТ в обоснование количества нельзя; он годится ровно на то, чтобы подтвердить характеристики закупаемого круга и его пригодность под заявленную скорость.
Разница между «на изделие есть стандарт» и «на расход есть норма» кажется очевидной, пока спор не зашёл в тупик. В переписке с заказчиком её стоит проговорить прямо, одной строкой: ГОСТ отвечает за то, какой круг мы покупаем, норма — за то, сколько их уйдёт. Второго документа федерального уровня по отрезным кругам сегодня нет.
Единственный документ с прямым расчётом — и его статус
Расход отрезных кругов посчитан в ВСН 434-88 — ведомственных строительных нормах Минмонтажспецстроя СССР, введённых в 1988 году. Раздел 5 так и называется: метод расчёта норм расхода армированных абразивных кругов. Таблицы 8–17 дают готовые числа по трубам, прутку, шестиграннику, квадрату, уголку, двутавру, швеллеру и листу; приложение 4 — формулы для всего, чего в таблицах нет. Считали не в кабинете: данные получены экспериментально Киевским филиалом ВНИИмонтажспецстроя.
Статус документа: отменён. Ссылаться на ВСН 434-88 как на действующий норматив нельзя, и мы этого не предлагаем. Но заказчику, который требует обоснование, отраслевой документ с экспериментальной базой — куда более сильный аргумент, чем «столько уходит по опыту». Порядок такой: цифра из ВСН как отправная точка, замер на своём объекте как подтверждение, собственная норма как то, что уходит в смету.
Расход по листу: почему метр реза — не единица
Таблица 17 ВСН считает по листовой стали длину, которую можно прорезать одним кругом.
| Толщина листа | Круг 180 мм | Круг 230 мм |
|---|---|---|
| 2,8–3,2 мм | 6,9 м | 11,3 м |
| 3,5–3,9 мм | 6,6 м | 9,2 м |
| 4,0–4,5 мм | 4,8 м | 7,9 м |
| 4,8–5,0 мм | 4,2 м | 7,0 м |
Числа даны для аккуратной резки листовой стали и служат отправной точкой, а не приговором: на раскрое длинными прямыми резами круг работает ровно, на коротких резах с постоянными заходами — заметно хуже.
Здесь и виден просчёт, из-за которого заявки уезжают. При переходе с трёхмиллиметрового листа на пятимиллиметровый метраж один и тот же, а кругов нужно почти в полтора раза больше. Считать «в метрах реза» без толщины металла — значит промахиваться систематически и всегда в одну сторону. Единица расхода — метр реза при заданной толщине, и в заявке толщину пишут рядом с метражом.
Расход по профилю: считают в резах, а не в метрах
На профильном прокате метраж вообще не работает — там считают резы. Таблица 15 ВСН по равнополочному уголку, число резов одним кругом:
| Уголок | Круг 180 мм | Круг 230 мм | Круг 300–400 мм (станок) |
|---|---|---|---|
| 20×20×4 | 120 | 228 | 438–776 |
| 25×25×4 | 84 | 175 | 342–611 |
| 32×32×4 | 50 | 126 | 259–467 |
| 40×40×4 | 22 | 89 | 200–367 |
| 50×50×4 | — | 56 | 150–286 |
| 75×75×4 | — | — | 42–100 |
В ВСН нормированы диаметры 180, 230, 300, 400 и 500 мм — круга 355 мм в таблицах нет, и ресурс для него лежит между значениями для 300 и 400 мм. Последняя колонка сведена из этих двух столбцов.
Обратите внимание на характер падения. У круга 180 мм переход с уголка 20×20 на 40×40 — это не вдвое больше кругов, а в пять с половиной раз: 120 резов против 22. Причина в геометрии: круг срабатывается по диаметру, и чем выше профиль, тем раньше оставшегося радиуса перестаёт хватать на полный рез. Остаток круга ещё есть, а деталь он уже не берёт.
Оттуда же прочерки в таблице. Уголок 50×50 круг 180 мм не проходит, уголок 75×75 не проходит и 230-й. Двутавр и швеллер в таблицах ВСН начинаются сразу с диаметра 300 мм — кругов под угловую шлифмашину там нет вовсе. Это не осторожность составителей, а граница инструмента: крупный прокат режут на станке, и в смете это отдельная позиция с другим кругом.
Почему на тонну металлоконструкций круги не считают
Вопрос «сколько отрезных кругов на тонну металлоконструкций» задают постоянно, и по аналогии со сваркой это выглядит логично: электроды-то на тонну нормируют. С кругами так не выходит, и причина не в отсутствии данных.
Круг срабатывается по сечению реза, а не по массе металла. Тонна уголка 20×20 — это множество лёгких деталей и сотни коротких резов; тонна уголка 75×75 — несколько тяжёлых, и резов в разы меньше, зато каждый глубже. По таблицам ВСН один круг 230 мм даёт 228 резов на первом профиле и не берёт второй вовсе. Одна и та же тонна — и несопоставимый расход.
Поэтому укрупнённая цифра на тонну для кругов бессмысленна: её нельзя ни проверить, ни защитить. Считают по резам и метражу, а масса конструкций годится разве что для грубой прикидки порядка величины на стадии, когда ведомости деталей ещё нет.
Сколько кругов уходит за смену
В таблицах ВСН рядом с ресурсом стоит сменная потребность, и в неё заложено то, о чём в заявках забывают: угловая шлифмашина режет примерно пятую часть смены. Остальное время уходит на разметку, перестановку, замену круга и подготовку. Из этого допущения и скорости подачи около 0,2 м/мин выходит порядка 19 метров реза за смену — а не сто пятьдесят, как получается, если умножить скорость реза на восемь часов.
Пример расчёта позиции в заявке
Задача: нарезать 400 деталей из уголка 40×40×4 и раскроить 60 м листа 4 мм. Инструмент на объекте — УШМ 230 мм.
Уголок: 400 резов ÷ 89 резов на круг = 4,5 → 5 кругов.
Лист: 60 м ÷ 7,9 м на круг = 7,6 → 8 кругов.
Итого расчётно 13 кругов, с запасом 15 % — 15 штук.
В смете это выглядит как строка с расчётом, а не как круглое число: объём работ, ресурс на круг со ссылкой на источник, запас с обоснованием. Такую строку снимают заметно реже.
Запас в 15 % — не выдумка ради округления: п. 1.6 ВСН 434-88 рекомендует принимать резерв именно в этом размере от рассчитанной нормы расхода инструмента, и в примере расчёта по абразивному инструменту документ применяет его же. Ссылка на источник тут работает так же, как и на сам ресурс.
Разновидности: диаметр, толщина и на чём это крутится
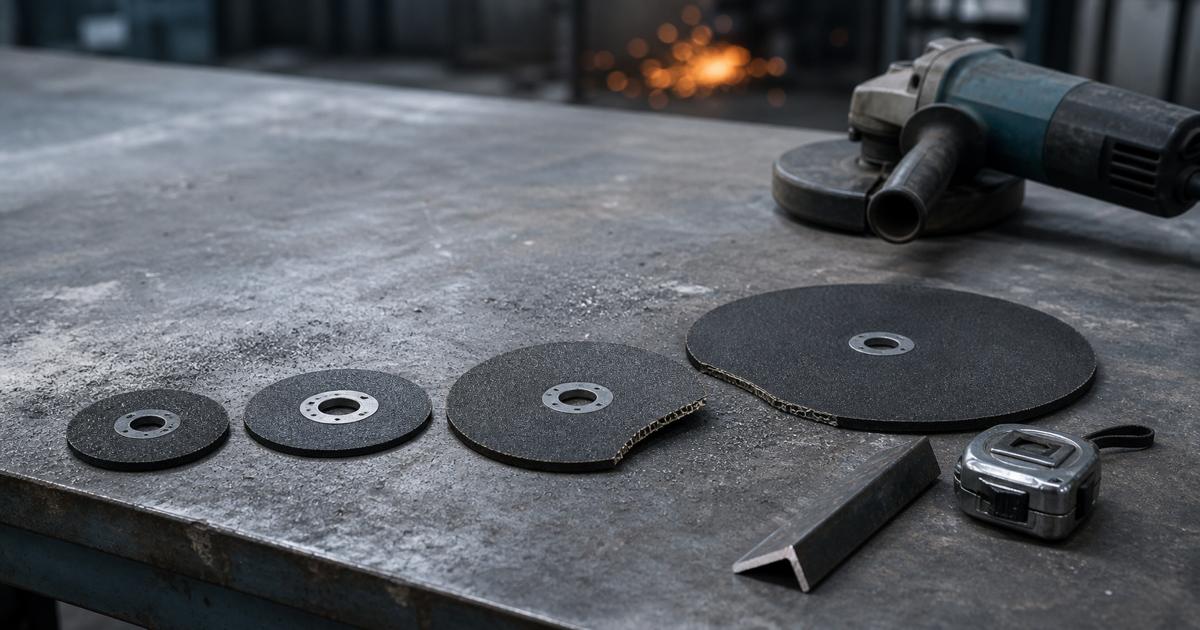
Разбирать отрезные круги имеет смысл по трём осям сразу: диаметр решает, какой профиль круг вообще возьмёт; толщина решает, по какому металлу он разрешён и как быстро сработается; посадочный диаметр решает, встанет ли он на инструмент. Разбор идёт по диаметрам — с оговоркой про толщину в конце, потому что именно она чаще всего выбирается неправильно. Там, где типоразмер есть у нас в наличии, рядом стоит ссылка на позицию как пример; остальные диаметры разобраны как рыночная норма и поставляются под заказ.
115 и 125 мм — основная рабочая пара на объекте
Компактная УШМ с кругом 115 мм — самый лёгкий инструмент, которым удобно работать на высоте, в стеснении и одной рукой. Максимальная частота вращения такого круга у Лужского завода — 13 300 об/мин, и это самый быстрый круг в линейке по оборотам. Глубина реза при этом самая скромная, поэтому 115-й берут под тонкий профиль и трубу: круг 115×1,2×22,2 закрывает большую часть такой работы.
Диаметр 125 мм — рабочая лошадь, и толщин под него в каталоге больше всего — от 1,0 до 2,5 мм. Тонкий край линейки, круг 125×1,0×22,2, даёт минимальный пропил: меньше металла в стружку, меньше нагрева, аккуратный рез по тонкому листу и трубе. Универсальный 125×1,6×22,2 — то, что имеет смысл держать на бригаде по умолчанию. Толстый край, 125×2,5×22,2, идёт под арматуру и толстый профиль, где тонкий круг закусывает. Предельные обороты у всех трёх одинаковые — 12 250 об/мин, потому что их задаёт диаметр, а не толщина.
180 и 230 мм — когда не хватает глубины
Средняя УШМ под 180 мм — компромисс, который берут ради глубины реза при сохранении управляемости: круг 180×2,0×22,2 проходит профиль, который 125-й уже не берёт за один проход. Предельные обороты — 8 500 об/мин.
Диаметр 230 мм — потолок для угловой шлифмашины и, судя по таблицам ВСН, самый выгодный по ресурсу из ручных. На том же уголке 40×40 он даёт 89 резов против 22 у 180-го, то есть вчетверо больше при разнице в цене заметно меньшей. Тонкий 230×1,6×22,2 режет быстро и с узким пропилом, толстый 230×2,5×22,2 идёт на тяжёлый рез и арматуру. Максимальные обороты — 6 650 об/мин: инструмент под 230-й круг обязан быть рассчитан именно на них.
Из этого следует вывод, который в заявках почти не встречается: если на объекте есть большая УШМ, на серийной резке профиля выгоднее она, а не 125-я. Экономия не в цене круга, а в том, сколько раз за смену рабочий останавливается на замену. Обратная сторона — вес и момент: 230-я машина тяжелее, опаснее при закусывании и не везде проходит по месту. Поэтому на бригаду обычно берут обе, и расход считают раздельно по каждой.
355 и 400 мм — только станок
Это отдельная история, и путают её регулярно. Круг 355×3,5×25,4 и круг 400×4,0×32 ставятся на маятниковую пилу или отрезной станок, а посадочный диаметр у них 25,4 и 32 мм.
На угловую шлифмашину они не встают физически. Не «не рекомендуется», а не встают: посадочное отверстие больше шпинделя, а предельные обороты — 4 400 и 3 850 об/мин против 6 650 у 230-го. Ошибка типовая: в заявке пишут «диск побольше», круги приезжают, и на объекте выясняется, что инструмента под них нет. Перед заказом 355 и 400 проверяют, что на площадке действительно стоит станок.
Зато там, где станок есть, считать надо именно по нему. Ресурс станочного круга на порядок выше ручного: на уголке 40×40 круг 400 мм даёт 367 резов против 89 у 230-го, а двутавр и швеллер под ручные круги не нормированы вовсе. Если в проекте серийная резка проката в размер, станок закрывает её и быстрее, и дешевле в пересчёте на деталь — а расход при этом падает в разы, что в смете видно сразу.
Толщина: что она меняет, кроме срока службы
Толщину выбирают последней и чаще всего наугад — «возьмём средний». Между тем у производителя толщина связана с зерном жёстко, и связь эта одинакова на всех диаметрах. Тонкие круги 1,0–1,2 мм идут на зерне A 54, круги 1,4–1,8 мм — на A 40, двухмиллиметровые — на A 36, 2,5 мм — на A 30, а станочные 3,5 и 4,0 мм — на самом крупном A 24. Чем толще круг, тем грубее зерно: тонкому нужен чистый рез по тонкому металлу, толстому — стойкость на тяжёлом профиле.
Отсюда следует то, что переворачивает привычную логику заявки. Круги до 1,8 мм включительно маркированы «металл + нержавейка», а от 2,0 мм — только «металл». То есть распространённое «возьмём потолще, чтобы дольше жил» на нержавеющей стали означает выход за паспортное назначение круга, а не просто менее удачный выбор. Под нержавейку Лужский завод выпускает отдельную линейку на белом электрокорунде с маркировкой WA — в нашем каталоге её нет, все позиции размечены по чёрному металлу, и если в работе нержавейка, это стоит оговорить в заявке отдельно.
Второй практический эффект толщины — ширина пропила, и на раскрое серии он превращается в металл. Круг 2,5 мм уносит в пыль в два с половиной раза больше материала на каждом резе, чем круг 1,0 мм. На единичной детали это незаметно, на трёх сотнях резов по листу — уже ощутимая величина, которую видно при сдаче остатков. Поэтому на раскрое берут тонкий круг, а толстый оставляют туда, где важна не экономия металла, а то, чтобы круг не закусило: арматура, уголок, всё, что может свести пропил.
Соседняя полка, которую тут упоминаем ровно чтобы не перепутать: алмазные диски по камню и бетону — другая операция, другой круг и другой расчёт, к резке чёрного металла отношения не имеющие. Пиление дерева — тоже другой инструмент, про него как выбрать дисковую пилу для стройки.
Тонкости работы: что на самом деле определяет расход
Таблицы дают ресурс при аккуратной работе. Дальше цифру двигает уже не круг, а то, как им работают, — и двигает сильно.
Почему круг «горит» и уводит рез. Абразивный круг режет за счёт того, что зерно скалывается и подставляет свежую грань. Если зерно перестаёт скалываться, оно затупляется и начинает не резать, а тереть: круг греется, связка размягчается, рез уходит в сторону, а на металле появляется цвет побежалости. Причин две — слишком мягкая подача при высоких оборотах и работа боковой поверхностью. Отрезной круг работает кромкой, и только ею; попытка зачистить им кромку или расширить рез боком снимает армирующий слой и заканчивается разрушением.
Почему тонкий режет быстрее, а толстый живёт дольше. Тонкий круг снимает меньше металла на том же метраже: пропил 1,0 мм против 2,5 мм — это две с половиной разницы в объёме удаляемого материала. Отсюда и скорость, и меньший нагрев детали, что важно на тонком листе, который толстый круг успевает повести. Живёт тонкий меньше просто потому, что его меньше по массе. Практический вывод не «брать тонкий» и не «брать толстый», а разделить: тонкий — на лист и трубу, где важен чистый рез, толстый — на арматуру и уголок, где важна стойкость к боковой нагрузке.
Что делает давление. Нажим на инструмент кажется способом ускорить рез, но работает наоборот. Круг проседает по оборотам, зерно перестаёт скалываться правильно, связка перегревается — ресурс падает, а скорость почти не растёт. Резать надо весом инструмента и подачей, а не усилием: если круг перестал идти сам, он либо затупился, либо выбран не под этот металл.
Почему нельзя дорезать закусивший круг. Когда деталь сходится и зажимает круг в пропиле, единственно правильное действие — выключить инструмент и освободить круг, разведя деталь. Попытка «дожать» даёт обратный удар и раскол круга. Отсюда же приём с разметкой: длинную деталь режут так, чтобы отрезаемая часть уходила вниз свободно, а не ложилась на пропил всем весом. Подпорка ставится с обеих сторон реза, а не под середину.
Что делает с кругом сырость. Круги на бакелитовой связке гигроскопичны. Пролежав зиму в неотапливаемой бытовке или под открытым навесом, круг набирает влагу, теряет прочность связки и режет заметно хуже — а на предельных оборотах ещё и опаснее. Хранят их плашмя, в сухом отапливаемом помещении, в заводской упаковке; поставленные на ребро круги со временем ведёт. Круг с прошлого объекта, пролежавший сезон в вагончике, дешевле списать, чем поставить на инструмент.
Когда выработанный круг ещё рабочий. Круг работоспособен, пока его радиуса хватает на полный рез детали плюс радиус прижимного фланца. Практический приём: остатки не выбрасывают, а переводят на мелочь — прутки, полосу, тонкую трубу, — где остатка радиуса хватает с запасом. Так круг доживает до конца, а не выбрасывается на половине. Списывать пора, когда круг перестал брать даже мелкий профиль, когда виден армирующий слой по краю или когда на круге есть скол, трещина или заметная выработка на одну сторону.
Основные ошибки и во что они обходятся
Толщина вместо назначения. Разобрано выше: от 2,0 мм круг размечен только под чёрный металл. Цена ошибки считается не кругами, а переделкой кромки на всей партии и сорванным сроком сдачи узла.
Диаметр без проверки инструмента. Круги 355 и 400 мм с посадочным 25,4 и 32 мм под УШМ не подходят. Партия лежит до следующей поставки, работа стоит, а сроки на объекте уже сдвинулись.
Расход без толщины металла. Метраж реза без указания толщины даёт ошибку около полутора раз на диапазоне 3–5 мм. При заявке на несколько сотен кругов это либо срыв работ в конце месяца, либо неликвид на складе.
Строка «на глазок». Позиция без расчёта — первый кандидат на снятие при проверке сметы. Разница между «15 кругов» и «15 кругов: 400 резов уголка 40×40 при ресурсе 89 резов плюс 60 м листа 4 мм при ресурсе 7,9 м, запас 15 %» — это разница между снятой и принятой строкой.
Безопасность — то, на чём не экономят. Предельная частота вращения круга задаётся его диаметром и печатается на этикетке. У кругов Лужского завода на рабочую скорость 80 м/с это 13 300 об/мин для 115 мм, 12 250 для 125 мм, 8 500 для 180 мм, 6 650 для 230 мм, 4 400 для 355 мм и 3 850 для 400 мм. Круг, раскрученный выше паспортных оборотов, разрушается — центробежная сила растёт с квадратом частоты, и армирующая сетка её не держит. Поэтому обороты инструмента сверяют с этикеткой круга, а не наоборот, и никогда не ставят круг меньшего диаметра на инструмент с более высокими оборотами, не проверив цифру.
Снятый защитный кожух и работа без щитка — не признак опыта, а прямая дорога к травме: раскол круга на 6 650 об/мин отправляет осколки в лицо и корпус. Кожух ставится всегда, щиток или закрытые очки — всегда, при резке нержавейки и оцинковки добавляется респиратор. Что именно выдают бригаде на такие работы, разобрано в материале о подборе средств защиты. Круг с трещиной, сколом или следами удара не ставят на инструмент ни при каких обстоятельствах — его списывают.
Что заложить в заявку
Позиция собирается из объёма работ, а не из ощущения. Порядок такой:
- выписать погонные метры реза по листу с указанием толщины и отдельно число резов по профилю — это две разные единицы, складывать их нельзя;
- поделить каждую на ресурс из таблицы по тому диаметру, который реально стоит на объекте;
- сложить полученное и добавить резерв 15 % по п. 1.6 ВСН;
- вычесть годный остаток с прошлого объекта, если он есть;
- округлить вверх до целой упаковки.
Про упаковку стоит помнить заранее: у завода тонкие круги 115 и 125 мм идут в упаковках до 400 штук, 180 мм — до 150, а 230 мм толщиной от 2,0 мм — от 50. Заявка на «десять штук» превращается в коробку в любом случае, и лучше это учесть в расчёте, чем обнаружить при поставке.
И правило, которое экономит больше всего возни, — один типоразмер на бригаду вместо пяти по одной коробке. Универсальный круг 1,6 мм под тот диаметр УШМ, который есть на объекте, закрывает большую часть работы; тонкий и толстый берут дополнительно и осознанно, под конкретные операции. Так проще считать расход, проще списывать и не остаётся хвостов по три коробки разных толщин, которые никто не заберёт на следующий объект.
В бухучёте круги со сроком службы до 12 месяцев — запасы по п. 3 ФСБУ 5/2019 «Запасы»: стоимость списывается в расходы при отпуске в производство, списание оформляют актом. Саму норму расхода подрядчик утверждает сам и закрепляет в учётной политике — это его право по Закону № 402-ФЗ «О бухгалтерском учёте»; ФСБУ 5/2019 относит круги к запасам, но норм расхода не устанавливает и устанавливать не должен. Именно поэтому собственный расчёт, подкреплённый ВСН и замером, — не формальность, а то, что превращает расход в утверждённую норму. Как это встроить в общий процесс закупки, разобрано в материале о снабжении объекта; связку резки со сваркой закрывает подборка под сварочные работы, а перечень того, что уходит на монолите, — отдельный список расходников.
Что у нас есть по факту
В разделе отрезных кругов по металлу сейчас 8 позиций в двух ходовых диаметрах под УШМ — 125 и 230 мм, в толщинах от 1,0 до 2,5 мм. Станочные диаметры и 115 мм под заказ: состав раздела меняется с каждой выгрузкой, поэтому актуальные типоразмеры и цены для вашего региона смотрите в самом разделе. Шлифовальные круги вынесены в отдельный раздел.
Частые вопросы
Заказчик снял строку с отрезными кругами: чем возразить?
Сначала выяснить, в какой базе считается смета — это решает спор. В действующей ФСНБ-2022 круга в норме на резку нет, он не учтён нигде и дублем не является; в старой ГЭСН-2001 он был заложен, и там отдельная строка действительно задваивает ресурс. Если база новая, прикладывают расчёт: объём реза с толщиной металла, ресурс на круг со ссылкой на ВСН 434-88 с оговоркой о её статусе, резерв 15 % по п. 1.6. Строка без расчёта снимается почти всегда, строка с расчётом и адресом источника — заметно реже.
Режем нержавейку — что меняется в расчёте?
Меняется и круг, и расход. Круг нужен из тех, что маркированы под нержавейку, — до 1,8 мм по толщине либо отдельная серия на белом электрокорунде; толстый круг «по металлу» на нержавейке применять не по назначению. Расход закладывают выше: нержавеющая сталь заметно более вязкая, и ВСН для коррозионностойких сталей даёт отдельную таблицу с другими числами. Брать цифры по чёрному металлу и надеяться, что сойдётся, не стоит.
Остались круги с прошлого объекта — как их провести?
Главное — не смешивать две операции. Расчёт по объекту всегда делают на полный объём работ, а остатки вычитают уже из заявочной потребности, а не из расчётной нормы: ВСН 434-88 в п. 1.6 так и формулирует — норма плюс резерв минус фактический остаток годного инструмента. Слово «годного» здесь ключевое: круг из сухого склада в заводской упаковке годен, круг после зимы в неотапливаемой бытовке — вопрос уже не бухгалтерский, а по безопасности.
В проекте резка на станке, а на объекте только УШМ — как быть?
Пересчитать расход, и он вырастет. По таблицам ВСН двутавр и швеллер вообще не нормированы под круги угловой шлифмашины: там только диаметры от 300 мм. Уголок 75×75 не берёт даже 230-й круг. Если профиль в проекте крупный, замена станка на УШМ — это не «то же самое медленнее», а невыполнимая операция для части номенклатуры. Разговор надо начинать до заявки, а не после.
Работаем зимой на улице — расход изменится?
Сам круг на морозе режет примерно так же, а вот условия вокруг меняют картину. Металл холоднее и чуть более хрупкий, зато оператор в перчатках работает медленнее и чаще заходит в рез повторно; влага при заносе кругов с холода в тепло конденсируется прямо на них. Практика простая: круги хранят в тепле и выносят порциями на смену, а не коробкой на неделю; сменную потребность закладывают выше расчётной, потому что коэффициент использования инструмента зимой падает.
Норму требуют со ссылкой именно на ГЭСН — что показать?
Показать предметно, что в действующей ФСНБ-2022 такой нормы нет: ресурсную часть 09-05-006-01, где стоят только труд и электроэнергия, и рядом — норму 09-02-024-01, где шлифовальные круги заложены поштучно. Видно, что база в принципе нормирует абразив и что не попал в неё именно отрезной круг: в классификаторе он есть, группа 01.7.17.06, то есть у ресурса имеются код и цена, но нет нормы расхода. Норму в этом случае подрядчик утверждает сам и закрепляет в учётной политике по Закону № 402-ФЗ — а как она потом выглядит в первичке, показано в разборе акта на списание оснастки. И сразу уточните редакцию базы: в ГЭСН-2001 круг в этой норме был — 0,51 шт на метр реза.
Что забрать из статьи
Три числа, которые стоит запомнить. 0,51 шт на метр реза — столько отрезных кругов было заложено в норме ГЭСН-2001; в действующей базе от той же нормы остались только 0,34 чел.-ч труда и киловатт-часы, а круг из неё убрали. С вопроса «в какой базе считаем» и начинается разговор с заказчиком. 11,3 метра — сколько листа 3 мм проходит один круг 230 мм; на листе 5 мм от него остаётся 7,0 метра, и это вся разница между принятой и заниженной заявкой. 89 резов — ресурс того же круга на уголке 40×40; у круга 180 мм на том же уголке их всего 22.
И одно правило: расход считают от объёма реза с обязательным указанием толщины металла, ориентир берут по таблицам, подтверждают замером на своём объекте и закрепляют в учётной политике. Диаметр и толщину круга подбирают под инструмент, который реально стоит на площадке, — в разделе отрезных дисков по металлу сейчас 8 позиций, а если непонятно, какой типоразмер закрывает вашу номенклатуру, это можно посчитать вместе с нами.